
أوقف التوظيف المفرط لآلة تجفيف القشرة الخشبية في خطوط الورديات المتعددة
تخطيط العمالة في تجفيف قشرة الخشب غالبًا ما يُعامل كـ«مسألة عدد العاملين»: كم شخصًا نحتاج لتغذية الألواح واستقبالها. عمليًا، السؤال الأفضل هو التكلفة لكل وحدة إنتاج: كم عاملًا لكل وردية يلزم للحفاظ على تشغيل نظام تجفيف القشرة بسلاسة، وكم مترًا مكعبًا من القشرة المجففة تنتجه تلك الوردية فعليًا.

هنا تبرز أهمية التغذية والاستقبال الآليين—لكن فقط عند تقييمهما مع جدولة الورديات وتكوين المجفف المختار. توضح المواصفات المنشورة من Shine Machinery (Shandong Shine Machinery Co., Ltd) كيف يمكن لـ آلة تجفيف القشرة الآلي أن يقلل المناولة اليدوية المتكررة، ويثبّت إيقاع التغذية، ويجعل تخطيط العمالة أكثر قابلية للتنبؤ عبر وردية واحدة أو اثنتين أو ثلاث ورديات.
لماذا تفشل قرارات الأتمتة عند تجاهل الورديات
يمكن لمصنع ما تركيب مناولة آلية ومع ذلك يبدو مفرطًا في العمالة إذا كانت خطة الوردية غير متوافقة مع الإنتاج، أو أهداف الرطوبة، أو توازن الخط. والسبب بسيط: لا تظهر «وفورات» العمالة الناتجة عن الأتمتة إلا عندما تكون طاقة المجفف الإنتاجية، واستقرار التغذية، وسير عمل الاستقبال في المراحل اللاحقة متوافقة طوال الوردية الكاملة.
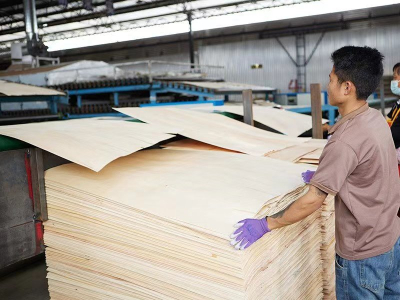
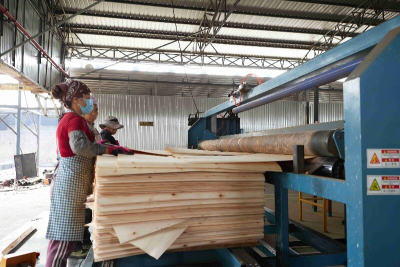
في تجفيف الواجهة الخشبية نموذجي، تتركز المناولة اليدوية للعمالة عند نقطتين: (1) وضع القشرة الخضراء بدقة عند مدخل المجفف و(2) جمع القشرة المجففة أو فرزها أو نقلها عند المخرج. وتقلل الأتمتة أساسًا الحركة المتكررة وتباين المحاذاة عند هاتين النقطتين، مما قد يساعد في الحفاظ على وتيرة ثابتة وتقليل التوقفات التي تستهلك وقت العمالة بصمت.
للمشترين الذين يقارنون بينمجفف القشرة الرأسية مع خط من نوع الأسطوانات—أو عند التفكير في مجفف قشرة منخفض التكلفة—فإن الطريقة العملية الأكثر ملاءمة للتقييم هي حساب العمالة لكل وردية ثم تطبيعها بإنتاج الوردية.
التغذية والتغريغ التلقائيان كعامل لتثبيت العمالة
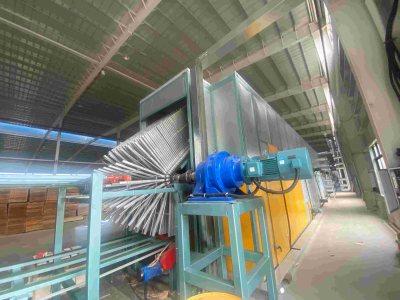
أحد الخيارات المنشورة هو نظام التحميل التلقائي. ويركز وصف المنتج الخاص به على اتساق التغذية وتقليل الاعتماد على التنسيب اليدوي—وهما عاملان يؤثران بقوة في التوظيف الفعلي، خاصة عبر نوبات عمل متعددة.
تشمل النقاط الرئيسية المنشورة:
زمن العمل: حوالي 2.5–3 ثوانٍ في المرة الواحدة, من التقاط القشرة الخضراء إلى التفريغ على منصة التغذية.
آلية التغذية: منفاخ هوائي، وليس الشفط بالتفريغ.
التوافق:يمكن تثبيته باستخدام طابقان، ثلاثة طوابق، وأربعة طوابقمجففات الأسطوانة.
فائدة العملية:يساعد على تقليل الانحراف في وضع القشرة، ويدعم التشغيل السلس، ويتجنب احتمال انحشار القشرة.
يُفسَّر هذا الرقم البالغ 2.5–3 ثوانٍ على أفضل وجه باعتباره إيقاعًا تشغيليًا عند نقطة التغذية، وليس زمن التجفيف الكامل. وبالنسبة لتخطيط الورديات، فإن هذا مهم لأن التغذية المستقرة تقلل من «التأخيرات الدقيقة» التي غالبًا ما تتطلب أشخاصًا إضافيين فقط للحفاظ على استمرارية المدخل.

إن النظر إلى الأتمتة بهذه الطريقة يُبقي النقاش مرتكزًا على العمليات بدلًا من لغة التسويق. فوحدة التغذية التي تعمل بثبات لا تُلغي تلقائيًا كل احتياجات العمالة، لكنها قد تجعل الطلب على العمالة أكثر استقرارًا من وردية إلى أخرى وتقلل خطر عدم الاستفادة الكاملة من الطاقة الإنتاجية المركّبة.
خطوط البكرات لتجفيف قشرة الخشب الرقائقي والإنتاج المستمر
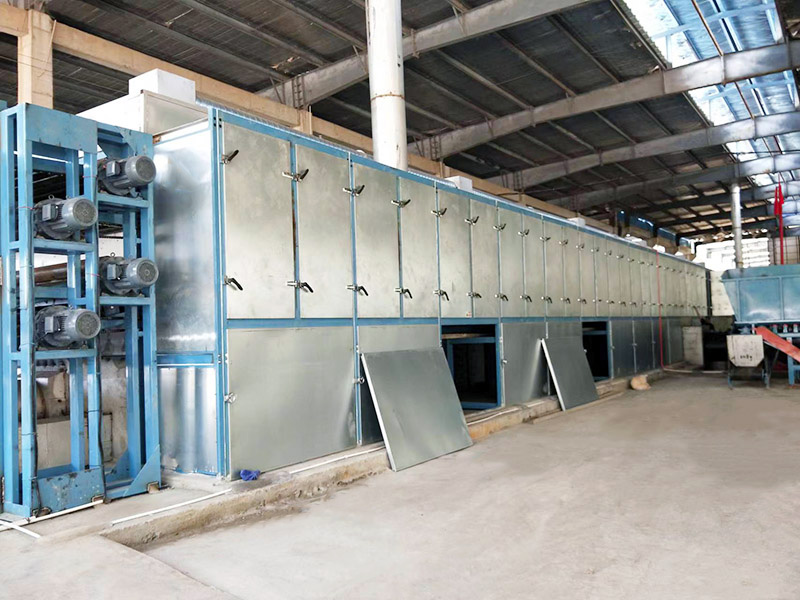
لإنتاجية أعلى ومستمرة تجفيف قشرة الخشبتصف شركة شاين ماشينري أنظمة قائمة على البكرات تجمع بين أقسام التجفيف ونقل قابل للتحكم.
المجفف ورق الخشب المطوي(تكوين من أربع طبقات بطول 36 مترًا) يسرد:
الإنتاجية: 4.6–5 م³ في الساعة
التكلفة الشاملة: 6 إلى 12 دولار أمريكي لكل متر مكعب
نطاق سماكة القشرة: 0.8 إلى 8 ملم
كما يوضح وصف المنتج نفسه الأقسام النموذجية للمجفف—المدخل، منطقة التجفيف، منطقة التبريد، والمخرج—ويشير إلى أن الحجم يمكن تخصيصه وفقًا للطاقة الإنتاجية والعملية والمساحة، بما في ذلك ترتيبات اتجاه التغذية والاستقبال.
من منظور العمل، عادةً ما يقيّم المشترون نوع الأسطوانة آلة تجفيف القشرةمن حيث مدى دعمه لإيقاع مستمر وقابل للتكرار على مدار الوردية الكاملة. وعندما يُدرج التغذية الآلية والإخراج الآلي في تصميم الخط، غالبًا ما يُعاد توجيه العمل من الرفع والمحاذاة المستمرين نحو المراقبة والتهيئة وفحوصات الجودة.
خطوط مجفف القشرة العمودية لاستهدافات أقل من حيث عدد العمال
حيث يكون عدد العمال هو القيد الحاسم—أو حيث يُفضَّل تخطيط مدمج—غالبًا ما تُدرج التكوينات العمودية في القائمة المختصرة.
في صفحات منتجات Shine Machinery، تُعرض الحلول العمودية مع متطلبات عمالة منشورة لتكوينات محددة:
القشرة الخشب الرقائقي العموديةالطراز FBH30-20يسرد السعة 1.2–1.5 م³/ستم ترجمة النص إلى اللغة العربية كالتالي: "تم ترجمة النص إلى اللغة العربية كالتالي:القدرة الإجمالية 36.3 kW، الحجم 20 × 7 × 4 مو…العمالة: 3 عمال، مع ملاحظة أن مشغل الموقد يمكنه أيضًا العمل في الوقت نفسه على مهام أخرى مثل تشغيل رافعة شوكية.
تصف وثيقة أخرى لآلة تجفيف القشرة الخشبية الأساسية من النوع النفقي العمودي المعداتتتطلب عاملين لكل وردية، ويصف التخطيط كمناطق تغذية وتسخين وتبريد وتفريغ.
عند مقارنة مجفف القشرة الرأسيةبالنسبة لخيارات البكرات، تقوم فرق المشتريات عادةً بربط أعداد العمال هذه بخطة الورديات الخاصة بهم ثم التحقق مما إذا كانت السعة بالساعة تتوافق مع احتياجات التقشير في المنبع والصف في المصب للمصنع.
خيارات مجفف القشرة منخفض التكلفة وما يجب التحقق منه
أمجفف قشرة منخفض التكلفةيُقيَّم عادةً للاستثمار الأولي والإنتاجية الأساسية، لكن المشترين لا يزالون بحاجة إلى التحقق مما إذا كانت افتراضات العمالة والطاقة تناسب واقع المصنع.
الآلة مجفف القشرة منخفضة التكلفةيوصف بأنه مجفف قشرة بالبكرات مع:
عرض العمل: 3 م
سماكة القشرة: 0.8 إلى 8 ملم
طول منطقة التسخين: 32 م
سعة التجفيف: 50–60 مترًا مكعبًا في اليوم
مصدر الحرارة: موقد الكتلة الحيوية، مع توفر خيارات أخرى
لتخطيط العمالة، خطوة التحقق الأساسية هي تأكيد كيفية التعامل مع التغذية والاستقبال في مخطط الخط الكامل، وعدد المشغلين المطلوبين لكل وردية عندما تعمل المجففة بثبات عند السعة اليومية المقصودة.
الحساب القائم على الورديات الذي يُبقي الأتمتة صادقة
لمقارنة الأتمتة بشكل عادل عبر مختلف نظام تجفيف القشرةفيما يتعلق بالتخطيطات، يستخدم العديد من المشترين تبسيطًا بسيطًا: تكلفة العمالة لكل متر مكعب من الإنتاج المجفف.
الصيغ الأساسية
تكلفة العمالة لكل متر مكعب = إجمالي تكلفة العمالة لكل وردية ÷ إنتاج القشرة المجففة لكل وردية
تكلفة العمالة اليومية = عدد العمال في الوردية × عدد الورديات × تكلفة العمالة لكل عامل في الوردية
لا تتطلب هذه الصيغ افتراضات حول مستوى أجر معين؛ فهي تعمل باستخدام أرقام المصنع نفسها. المهم هو أن يُقاس الإنتاج على الأساس نفسه لكل خيار — أي القشرة المجففة الفعلية الخارجة من المجفف وفق متطلبات الرطوبة المستهدفة.
مثال عملي باستخدام المخرجات المنشورة
بالنسبة لـآلة تجفيف قلب الخشب الرقائقيالطراز GTH30-36، تشمل المواصفات المنشورة:
المنصة: 4
عرض العمل: 3.0 م
سعة التجفيف: 110 متر مكعب/يوم
سماكة القشرة: 0.6–8 مم
قشرة جديدة إلى حوالي: 8–10% رطوبة
سرعة نقل القشرة: 5–22 م/دقيقة
إجمالي الطاقة: 221.5 كيلوواط
باستخدام الصيغ أعلاه، يمكن للمشتري أن يأخذ مستوى التوظيف الذي اختاره المصنع لترتيب التشغيل الكامل—التغذية الداخلية، والتغذية الخارجية، وتشغيل الموقد أو مصدر الحرارة، والإشراف—ثم يقسم نفقة العمالة على الإنتاج المجفف المخصص لتلك الوردية. يتجنب هذا النهج خطأً شائعاً: اعتبار «التغذية الداخلية والخارجية التلقائية» نسبة ثابتة لتخفيض العمالة، بدلاً من كونها شيئاً يجب مطابقته مع الإنتاج.
تكلفة العمالة لكل م³
= إجمالي تكلفة العمالة لكل وردية
÷ إنتاج القشرة المجففة لكل وردية
ما يجب مقارنته عند اختيار آلة تجفيف القشرة
عندما تضع فرق الشراء قائمة مختصرة لـ آلة تجفيف القشرة لـ تجفيف قشرة الخشب، تساعد الفحوصات التالية في الحفاظ على توافق العمالة والقدرة دون الاعتماد على الافتراضات:
الناتج المستهدف:قارن السعة بالساعة (m³/h) أو اليومية (m³/day) مع طلب الإنتاج.
نطاق سماكة القشرة:تأكد من التوافق، على سبيل المثال 0.6–8 ممأو…0.8 إلى 8 ملمحسب الطراز.
أهداف الرطوبة:وائم رطوبة القشرة الواردة ومتطلبات الرطوبة النهائية مع تكوين المجفف المختار.
تكوين المناولة:تحقق مما إذا كان التحميل التلقائي والتغذية التلقائية والإخراج التلقائي مضمنة ومتوافقة مع الطوابق المختارة.
توزيع العمال حسب الوردية:تأكد من هو المكلف بالتغذية والاستقبال وتشغيل مصدر الحرارة خلال كل وردية.
مساحة الورشة والتخطيط:قارن بين تخطيطات البكرات الأفقية والخيارات الرأسية المدمجة حيثما كان ذلك مناسبًا.
بالنسبة للمشترين الذين يبحثون عالميًا باستخدام مصطلحات مثل الشركة المصنعة لمجفف القشرة في الصينأو…الصين المورد مجفف القشرة، غالبًا ما يكون العامل المميز العملي ليس ادعاءً في كتيب، بل مدى وضوح قدرة المورد على ربط التكوين والتوظيف والإنتاج بخطة مناوبات يمكن للمصنع تشغيلها يومًا بعد يوم.
الأسئلة الشائعة
هل يؤدي التغذية التلقائية دائمًا إلى تقليل عدد العمال لكل وردية؟
يمكن أن يقلل التحميل التلقائي من الانحراف في وضع القشرة ويساعد القشرة على التحرك بسلاسة في المجفف، مما يتجنب الانحشار المحتمل. تعتمد خطة عدد العمال النهائية لكل وردية على تكوين الخط الكامل وكيفية ترتيب التغذية والاستقبال.
ما هو زمن إجراء التحميل المنشور لنظام التحميل التلقائي من Shine Machinery؟
زمن الإجراء المنشور — من جلب القشرة الخضراء إلى التفريغ على منصة التغذية — هو حوالي 2.5–3 ثوانٍ في المرة الواحدة.
ما هي السعة المنشورة ونطاق التكلفة للمجفف الأسطواني رباعي الطبقات بطول 36 مترًا؟
الإنتاجية المدرجة هي 4.6–5 م³ في الساعة، والتكلفة الشاملة المنشورة هي 6 إلى 12 دولار أمريكي لكل متر مكعب.
كم عدد العمال المدرجين لتكوين FBH30-20 العمودي؟
يُدرج تكوين FBH30-20 للقشرة الخشبية الرأسية 3 عمال.
هل يوجد تكوين عمودي يُدرج عددًا أقل من العمال لكل وردية؟
تصف آلة تجفيف القشرة الخشبية الأساسية من النوع النفقي العمودي أن المعدات تتطلب عاملين لكل وردية.
ما هي أبسط طريقة لمقارنة العمالة بين خيارات تجفيف القشرة؟
استخدمتكلفة العمالة لكل م³ = إجمالي تكلفة العمالة لكل وردية ÷ إنتاج القشرة المجففة لكل وردية, وتطبيق نفس طول الوردية وأساس الإنتاج لكل خيار.