

التجاعيد قبل الفرز تبدأ بفحوصات تدفق الهواء في مجفف القشرة
التجاعيد والتموجات التي تظهر على القشرة الأساسيةقبل خط الفرز مباشرةغالبًا ما تكون علامة على أن عملية تجفيف القشرة لا تزيل الرطوبة بالتساوي عبر اللوح. في العمليات اليومية، أسرع طريقة لعزل السبب هي البدء داخل مجفف القشرة بـتوزيع الهواء الساخن—لأن إعدادات درجة الحرارة المستقرة وحدها لا تضمن ظروف تجفيف موحدة عبر كل طابق وكل موضع في عرض العمل.

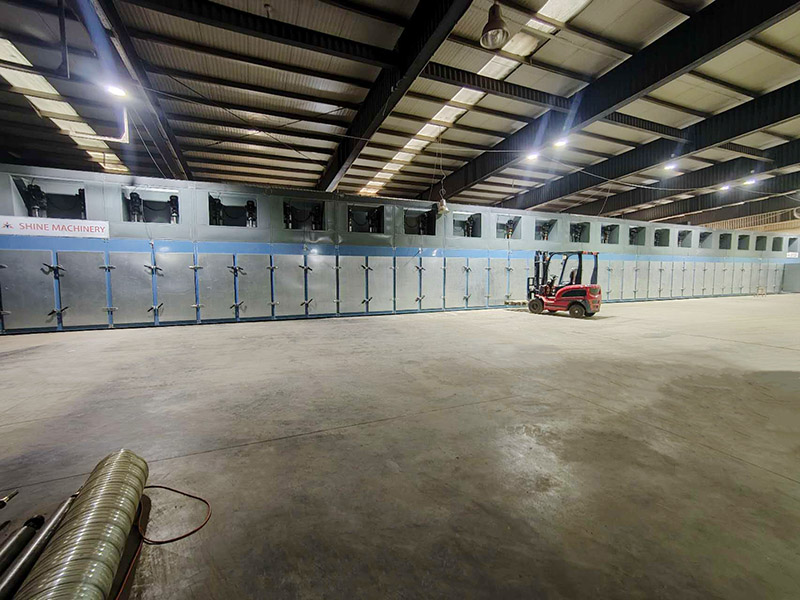
لماذا يعد توزيع الهواء الساخن أول ما يجب فحصه
في مجفف القشرة من نوع الأسطوانات، تعتمد نتيجة التجفيف على مدى انتظام وصول الهواء الساخن إلى سطح القشرة أثناء تحرك الألواح عبر قسم التجفيف. عندما يكون توصيل الهواء غير متساوٍ، قد تتعرض مناطق مختلفة من اللوح لشدة تجفيف مختلفة—حتى إذا أظهرت لوحة التحكم درجة الحرارة الصحيحة. قد يظهر هذا الاختلاف لاحقًا على شكلتجاعيد وتموجات ومظهر غير متسق للقشرة الجافةعند مخرج المجفف أو أثناء المناولة قبل الفرز.
يبرز مفهوم التجفيف بالهواء الساخن لدى Shine Machinery الهواء الساخن المنفوخ على سطح القشرة عبر مبادلات حرارية ويؤكد على توزيع الحرارة بشكل متساوٍ باستخدام تصميم نقل حرارة تدريجي. عملياً، يعني هذا أن على المشترين والمشغلين فصل فحصين:
استقرار درجة الحرارة (ما تم ضبط النظام عليه)
اتساق تدفق الهواء (ما تتلقاه فعلياً كل منطقة من القشرة)
عندما تظهر التجاعيد قبل الفرز، فإن اتساق تدفق الهواء هو عادةً نقطة البداية التشخيصية الأسرع لأنه يؤثر مباشرةً على انتظام التجفيف عبر عرض العمل وعبر الطوابق.
ما تقوم به مجففة القشرة أثناء عملية تجفيف القشرة

تُنظَّم آلة تجفيف القشرة الخشبية النموذجية حول مسار مستمر: تدخل القشرة عبر فتحة دخول، وتمر عبر منطقة تجفيف/تسخين، ثم منطقة تبريد، وتخرج من فتحة الخروج. تصف شركة Shine Machinery هذا الهيكل مباشرةً لمعدات مجفف القشرة بالبكرات: فتحة الدخول، منطقة التجفيف، منطقة التبريد، فتحة الخروج.
في الإنتاج، لا يقتصر هدف المشغّل على «تجفيف» القشرة فحسب، بل على إنتاج قشرة مجففة تكون:
متسقة في المحتوى الرطوبي
ومتجانسة بصريًا بما يكفي للخطوات اللاحقة
ومرنة بما يكفي لتقليل التلف أثناء التكديس (وهي نقطة رئيسية مُبرزة لآلة تجفيف القشرة بالمكبس الحراري)
نظرًا لأن ظروف التجفيف تتفاعل مع سُمك القشرة وسرعة النقل، فإن عملية تجفيف القشرة المستقرة تُبنى عادةً على تدفق هواء قابل للتكرار مع درجة حرارة وسرعة ناقل مضبوطتين.
قائمة فحص استكشاف الأخطاء وإصلاحها للتجاعيد والتموجات قبل الفرز
تحافظ قائمة التحقق التالية على التركيز على ما هو قابل للملاحظة والضبط حول نظام الهواء الساخن ونظام النقل — دون الحاجة إلى إعادة تصميم العملية.
١) ابدأ من نظام الهواء الساخن
إذا خرج القشرة الأساسية من مجفف القشرة مع تشوه سطحي، فابدأ بالمكونات التي تحدد توزيع الهواء الساخن مباشرةً:
منافيخ الهواء الساخن: تأكد من أنها تعمل كما هو متوقع وأن تدفق الهواء يبدو متسقًا عبر قسم التجفيف.
مراوح سحب الهواء: تأكد من أن تشغيل السحب مستقر وأنه يغذي النظام.
مسارات تدفق الهواء: افحص بصريًا القنوات ومناطق التوزيع التي يمكن الوصول إليها بحثًا عن مؤشرات واضحة على عدم التوازن.
يتوافق هذا مع الطريقة التي تحدد بها Shine Machinery مكونات تحريك الهواء الرئيسية في تكويناتها (على سبيل المثال، يسرد طراز GTH30-52 ثمانية وأربعين منفاخ هواء ساخن ومروحتي سحب هواء).
2) تحقق من درجة حرارة التشغيل وسرعة النقل
بعد فحوصات تدفق الهواء، تحقق مما إذا كانت الظروف المحددة تتوافق مع المادة التي تتم معالجتها.
بالنسبة لتكوين مجفف الضغط الحراري للقشرة الخشبية GTH30-52 من Shine Machinery، تشمل نطاقات التشغيل المنشورة:
درجة حرارة التجفيف: 140–200°C (قابلة للتعديل)
دقة التحكم في درجة الحرارة: ±5 درجات مئوية
سرعة نقل القشرة الخشبية: 5–22 متر/دقيقة
قاعدة عملية أثناء استكشاف الأعطال وإصلاحها هي تغيير متغير واحد في كل مرة (درجة الحرارة أو السرعة)، ثم مراجعة التغير في استواء القشرة الخشبية واتساقها. يساعد ذلك على تجنب تتبع أسباب متعددة في وقت واحد.
3) قارن الألواح حسب الموضع، وليس فقط حسب المتوسطات
التجاعيد التي تتكرر في نفس المنطقة من عرض العمل أو عند نقطة محددة في الطابق تعود إلى اختلافات محلية في ظروف التجفيف. بدلاً من فحص النتائج «المتوسطة» فقط، قارن:
القشرة من مواضع مختلفة عبر العرض
القشرة من طوابق مختلفة
الألواح الرقيقة مقابل الأكثر سماكة ضمن نفس الدفعة
هذه طريقة بسيطة على أرضية المصنع لربط العيوب المرئية بأنماط توزيع الهواء الساخن.
معلمات المعدات التي غالباً ما يقارنها المشترون للمجفف الأساسي
عند تحديد مجفف القشرة لعمليات الخشب الرقائقي، تقارن فرق المشتريات عادةً عرض العمل، وعدد الطوابق، وطول التسخين، وطول التبريد، ونطاق سماكة القشرة المدعوم. تنشر Shine Machinery نقاط القرار هذه بوضوح عبر عدة موديلات.
مثال: آلة تجفيف القشرة بالضغط الحراري GTH30-52
يُوصف تكوين GTH30-52 بأنه مناسب لإنتاج الخشب الرقائقي وتجفيف القشرة المقطعة أو المقشرة، مع مواصفات منشورة تشمل:
| المعامل | GTH30-52 |
|---|---|
| عرض العمل | 3.0 م |
| طاولة | 4 |
| طول منطقة التسخين | 48 م |
| طول منطقة التبريد | 4 م |
| سماكة القشرة وحجمها | 0.8–8 مم |
| درجة حرارة التجفيف | 140–200°C قابلة للتعديل |
| دقة التحكم في درجة الحرارة | ±5 درجات مئوية |
| سرعة نقل القشرة الخشبية | 5–22 متر/دقيقة |
| هدف رطوبة ماء القشرة | القشرة الطازجة إلى حوالي 8–10% |
| سعة التجفيف | 7–8 م³/س |
| استهلاك الكهرباء الفعلي | حوالي 200 كيلوواط ساعة في الساعة |
مقارنة ثلاثة تكوينات منشورة
لتحقيق التوافق بين الطاقة الإنتاجية وأهداف الإنتاج، تقدم Shine Machinery أيضًا عدة تكوينات بعرض عمل واحد يبلغ 3.0 م ونطاق سماكة واحد من 0.8 إلى 8 مم:
GTH30-32 (طابقان):طول منطقة التسخين 28 م، وطول منطقة التبريد 4 م، والقشرة الطازجة إلى نحو 10%، وطاقة التجفيف 40–45 م³/24 ساعة.
GTH30-36 (4 طوابق):طول منطقة التسخين 32 م، وطول منطقة التبريد 4 م، والقشرة الطازجة إلى نحو 8–10%، وطاقة التجفيف 110 م³/يوم.
GTH30-52 (4 طوابق):طول منطقة التسخين 48 م، وطول منطقة التبريد 4 م، والقشرة الطازجة إلى نحو 8–10%، وطاقة التجفيف 7–8 م³/ساعة.
تمنح هذه الأرقام المشترين طريقة مباشرة لمطابقة تكوين آلة قشرة الخشب مع الإنتاجية المتوقعة والمساحة.
اعتبارات الاختيار والدعم أثناء الشراء
إلى جانب المواصفات، غالبًا ما يقيّم المشترون مدى سرعة تركيب مجفف القشرة ودمجه. وتشير Shine Machinery إلى أن آلة تجفيف القشرة لديها تصميم معياري لتركيب فعّال، مع فترة تركيب نموذجية تبلغ حوالي 40 يومًا(يمكن أن تؤدي ظروف الموقع والحجم إلى تغيير الجدول الزمني).
لاختيار الطراز، غالبًا ما تكون نقطة البداية الشائعة هي صفحة مجموعة منتجات الشركة المصنعة، ثم التضييق حسب عدد الطوابق وطول التسخين والإنتاج المستهدف. وللقراء الذين يقارنون الخيارات، تدرج Shine Machinery فئات وتكوينات متعددة للمجففات على:
مجموعة المنتجات
إذا كانت التجاعيد والتموجات قبل الفرز مشكلة تشغيلية مستمرة، فينبغي أن يقترن اختيار الطراز بخطة تشغيل تجريبي تتضمن إجراءات فحص تدفق الهواء وإعدادات تشغيل قابلة للتكرار لعملية تجفيف القشرة الخشبية.
أين تندرج طرازات Shine Machinery في القائمة المختصرة النموذجية للمشتري
بالنسبة لفرق المشتريات التي تبحث عن مُصنّع مجففات القشرة الخشبية في الصين أو مورّد مجففات القشرة الخشبية في الصين، تضع Shine Machinery معداتها حول:
هيكل تجفيف مستمر قائم على الأسطوانات (المدخل، منطقة التجفيف، منطقة التبريد، المخرج)
التجفيف بالهواء الساخن عبر المبادلات الحرارية
التحكم التلقائي في درجة الحرارة وتنظيم السرعة (مدرج في مواصفات طرازات متعددة)
خيارات عرض العمل والطول القابلة للتخصيص لتلبية احتياجات السعة (كما هو موضح في مواد نظرة عامة على المنتج)
تشمل صفحات المنتج ذات الصلة لمراجعة المواصفات المباشرة:
مجفف القشرة بالهواء الساخن
مجفف مكبس القشرة الساخن
آلة تجفيف الكتلة الحيوية
مجفف قشرة خشبية بالبكرات
للاستفسارات المباشرة، صفحة الاتصال هي:
اتصال
الأسئلة الشائعة
لماذا تظهر التجاعيد والتموجات مباشرة قبل الفرز؟
غالبًا ما تُعتبر التجاعيد والتموجات التي تظهر عند المخرج أو مباشرة قبل الفرز علامة على تجفيف غير متساوٍ. من الناحية التشغيلية، تكون أولوية الفحص الأولى هي توزيع الهواء الساخن داخل مجفف القشرة، ثم درجة الحرارة وسرعة النقل.
ما نطاق درجة حرارة التشغيل المنشور لتكوينات مجفف Shine Machinery؟
بالنسبة لمواصفات GTH30-52 وGTH30-36، فإن نطاق درجة حرارة التجفيف القابلة للتعديل المنشور هو 140–200°C, مع ±5 درجات مئوية دقة التحكم في درجة الحرارة.
ما نطاق سماكة القشرة المدعوم في التكوينات المدرجة؟
تحدد مواصفات GTH30-32 وGTH30-36 وGTH30-52 نطاق سماكة القشرة المدعوم من 0.8–8 مم.
ما هدف الرطوبة النهائي المذكور للقشرة الجافة؟
تنص مواصفات GTH30-36 وGTH30-52 على أنه يمكن تجفيف القشرة الطازجة إلى حوالي 8–10% من الرطوبة؛ وتنص مواصفة GTH30-32 على أن القشرة الطازجة إلى حوالي 10%.
كم من الوقت يستغرق التركيب عادةً؟
تشير Shine Machinery إلى أن آلة تجفيف القشرة لديها تصميم معياري لتركيب فعّال، مع فترة تركيب نموذجية تبلغ حوالي 40 يومًا، اعتمادًا على ظروف الموقع وحجم المعدات ومتطلبات العميل.




